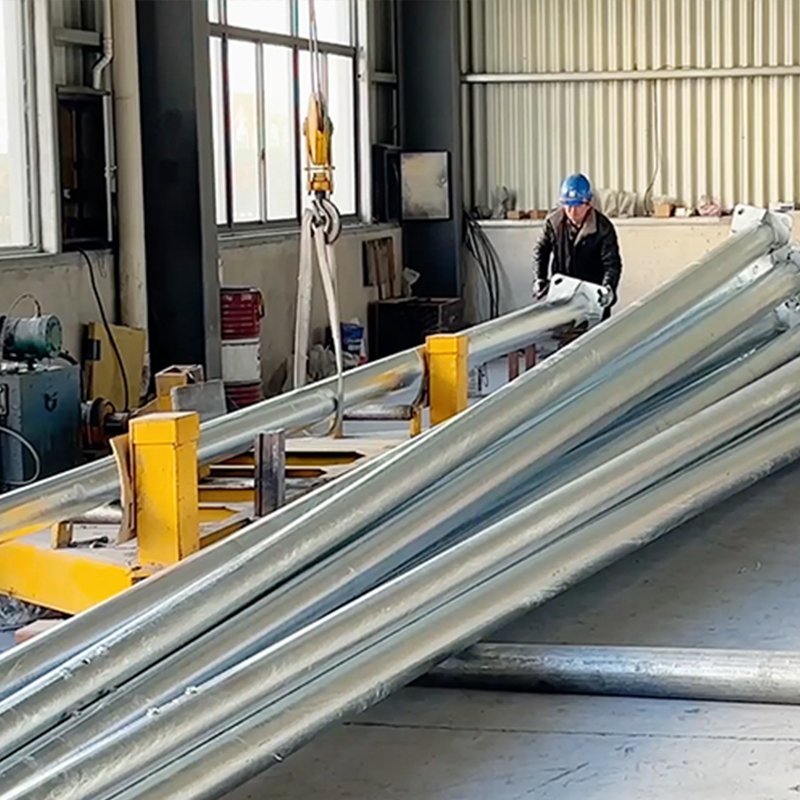
Yeni başlayanlar, temel niteliklere sahip olsa bile deneyimsizlik nedeniyle operasyonel tuzaklara düşebilirler. Bu "tuzaklar" genellikle ekipman özelliklerinin yanlış yorumlanmasından, süreç mantığının göz ardı edilmesinden veya ayrıntılardaki gözden kaçırılmalardan kaynaklanır. Bunları tek tek parçalayalım:
1. Doğrudan Çalıştırmadan Önce Ön İşlemin Atlanması: Gizli Güvenlik Riskleri Bazı yeni başlayanlar yanlışlıkla "hizalamanın sert bastırmaya eşit olduğuna" inanırlar ve deforme olmuş lamba direklerini incelemeden makinelere sabitlerler. Gerçekte ön işlem kritik bir ön koşuldur: Öncelikle direğin eğriliğini gözlemleyin (doğal sarkma veya dış kuvvetten kaynaklanan deformasyon), bükülme genliğini ölçün (köşe noktalarını işaretlemek için çekme telleri veya lazerli telemetre kullanarak) ve çatlak veya pas olup olmadığını inceleyin (manyetik parçacık testi veya darbeli ses algılama kullanarak). Gizli çatlaklar doğrudan basınç uygulandığında kırılmalara ve döküntülere neden olabilir; Yanlış köşe konumlandırması lokal deformasyonu şiddetlendirebilir. Yeni başlayan bir vakada, temizlenmemiş kutup yüzeyleri nedeniyle sıkma sırasında kayma meydana geldi ve bu durum, basınç kafasının ani yer değiştirmesine ve el yaralanmasına neden oldu; bu, ön işlemin yalnızca teknik bir prosedür olarak değil, aynı zamanda bir güvenlik bariyeri olarak da hizmet ettiğini vurguluyor.
2. "Tek seferlik mükemmelliğe doğru düzeltme"nin körü körüne peşinde koşmak, maddi performansı tehlikeye atar. Acemiler genellikle "daha yüksek baskı ve daha uzun sürenin daha iyi düzleştirme sonuçları sağladığına" inanarak hızlı sonuçlar almak için acele ederler. Bununla birlikte, lamba direklerinin elastik modülü ve akma mukavemeti deformasyon sınırlarını belirler: aşırı basınç, malzemelerin plastik deformasyona girmesine neden olarak sertleşmeye ve kırılganlığa (yani "iş sertleşmesine") neden olur ve bu da sonraki kullanım sırasında kırılma riskini artırır. Aynı noktaya tekrarlanan basınç uygulaması "stres birikimini" tetikleyebilir ve çıplak gözle görülemeyen mikroskobik çatlaklar oluşturabilir. Doğru yaklaşım "aşamalı, artan basınç uygulamasını" içermelidir: başlangıçta bükme kapasitesinin %60-70'ine kadar basınç uygulamak, geri tepmeyi gözlemlemek için basıncı 3-5 saniye sürdürmek; daha sonra, düzeltme gereklilikleri karşılanana kadar (tipik olarak direk uzunluğunun ≤3‰'si) geri tepme ölçümlerine dayalı olarak ikincil basınç parametrelerinin ayarlanması. Bu deneme yanılma iyileştirme süreci temel olarak malzeme özelliklerine saygı gösterir.
3. Ekipman durumu izlemenin ihmal edilmesi çoğu zaman küçük arızaların büyük sorunlara dönüşmesine neden olur. Lamba direği düzeltme makinelerinin istikrarlı çalışması üç kritik faktöre dayanır: hidrolik sistem basınç stabilitesi, şanzıman bileşenlerinin yeterli şekilde yağlanması ve hassas kontrol sistemi sinyalleri. Çaylakların yaygın bir hatası, "ekipman bakımını göz ardı ederek yalnızca iş parçalarına odaklanmaktır." Örneğin, hidrolik yağı seviyeleri işaretin altına düştüğünde operasyonlara devam edilmesi (boşta dönüş nedeniyle pompa gövdesinin aşınmasına neden olur), yağ tükenmesi nedeniyle ray sürgüsünün sıkışmasına rağmen pres kafasının hareketini zorlaması (kılavuz ray deformasyonunu şiddetlendirir) veya tozla kaplı limit anahtarlarının derhal temizlenememesi (aşırı hareket kazalarını tetikler). Bu sorunlar başlangıçta anormal sesler veya yavaş hareketler olarak kendini gösterir, ancak uzun süreli ihmal, hidrolik boru kopmaları veya motorun yanması gibi yıkıcı arızalara yol açabilir; yalnızca operasyonel verimliliği tehlikeye atmakla kalmaz, aynı zamanda personel güvenliğini de tehlikeye atar.
4. Eksik bağlama ve iş parçasının yer değiştirmesi kazalara yol açar. Lamba direğinin düzleştirilmesi sırasında fikstürlerin (V blokları veya baskı plakaları gibi) iş parçasını ekipmanın referans düzlemine sağlam bir şekilde sabitlemesi gerekir. Acemiler genellikle hız için sabitleme prosedürlerini basitleştirir: baskı plakalarını yalnızca bir tarafa uygulamak (simetrik kilitleme olmadan), fikstürle temas eden yüzeylerde kauçuk kaymayı önleyici pedleri çıkarmak (sıkıştırma sırasında kaymaya neden olur) veya toprak cıvatalarının sıkılığını kontrol etmeyi ihmal etmek (ekipmanın yer değiştirmesine neden olur). Bir işlem sırasında, armatür düzgün bir şekilde kilitlenemedi, bu da lamba direğinin düzleştirme işleminin ortasında aniden fırlamasına ve yakındaki ekipmanlarla çarpışmasına neden olarak zincir hasarını tetikledi. Bu olay, bağlamanın temel olarak iş parçası ile ekipman arasında bir kuvvet paylaşım mekanizması kurulmasını gerektirdiğini vurgulamaktadır; herhangi bir gevşeme, düzleştirme işleminin kontrolden çıkmasına neden olabilir.
5. Kişisel koruma tedbirleri çoğu zaman risk farkındalığının zayıf olduğu formalitelere dönüşür. Bazı acemi operatörler yanlışlıkla "kalibrasyon makinesinin yavaş çalışma hızı ve kontrol edilebilir kuvvetinin" rahat güvenlik protokollerini haklı çıkardığına inanıyor: gözlük takmak (sıçrayan metal parçaların gözlere girmesini önlemek için), normal kumaş ayakkabılar giymek (beklenmeyen baskı kafası düşüşleri sırasında ayakları korumasız bırakmak) ve gözlem için doğrudan pres kafasının önünde durmak (yan tarafa güvenli bir mesafeyi korumak yerine). Gerçekte, kalibrasyon makinelerinin pres kafasının iniş hızı ayarlanabilir olmasına rağmen, hidrolik sistemin anlık darbe kuvveti yine de insanın tolerans sınırlarını aşabilir. Lamba direği yüzeylerine yapışan oksitlenmiş katmanlar veya kaynak kalıntıları kalibrasyon sırasında kırılabilir ve uçuşabilir. Koruyucu ekipmanlar "ekstra bir güçlük" değil, can güvenliği için son savunma hattıdır. Kesim Ekipmanları, Kaynak Ekipmanları, Doğrultma Ekipmanları, doğrultma makineleri. Gelişmiş Otomatik Işık Direği Kaynak Makinesi.